ТЕХНОЛОГИИ ИЗГОТОВЛЕНИЯ ИЗДЕЛИЙ ИЗ КОМПОЗИЦИОННЫХ МАТЕРИАЛОВ

 Все
 Армирующие материалы
 Без рубрики
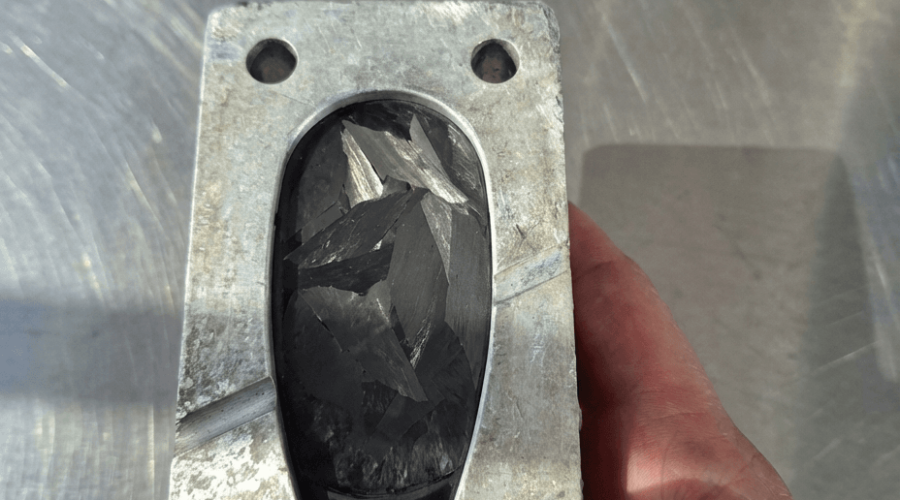
Карманные ложки из рубленого карбона — подбор технологии под малую серию
03.04.2026
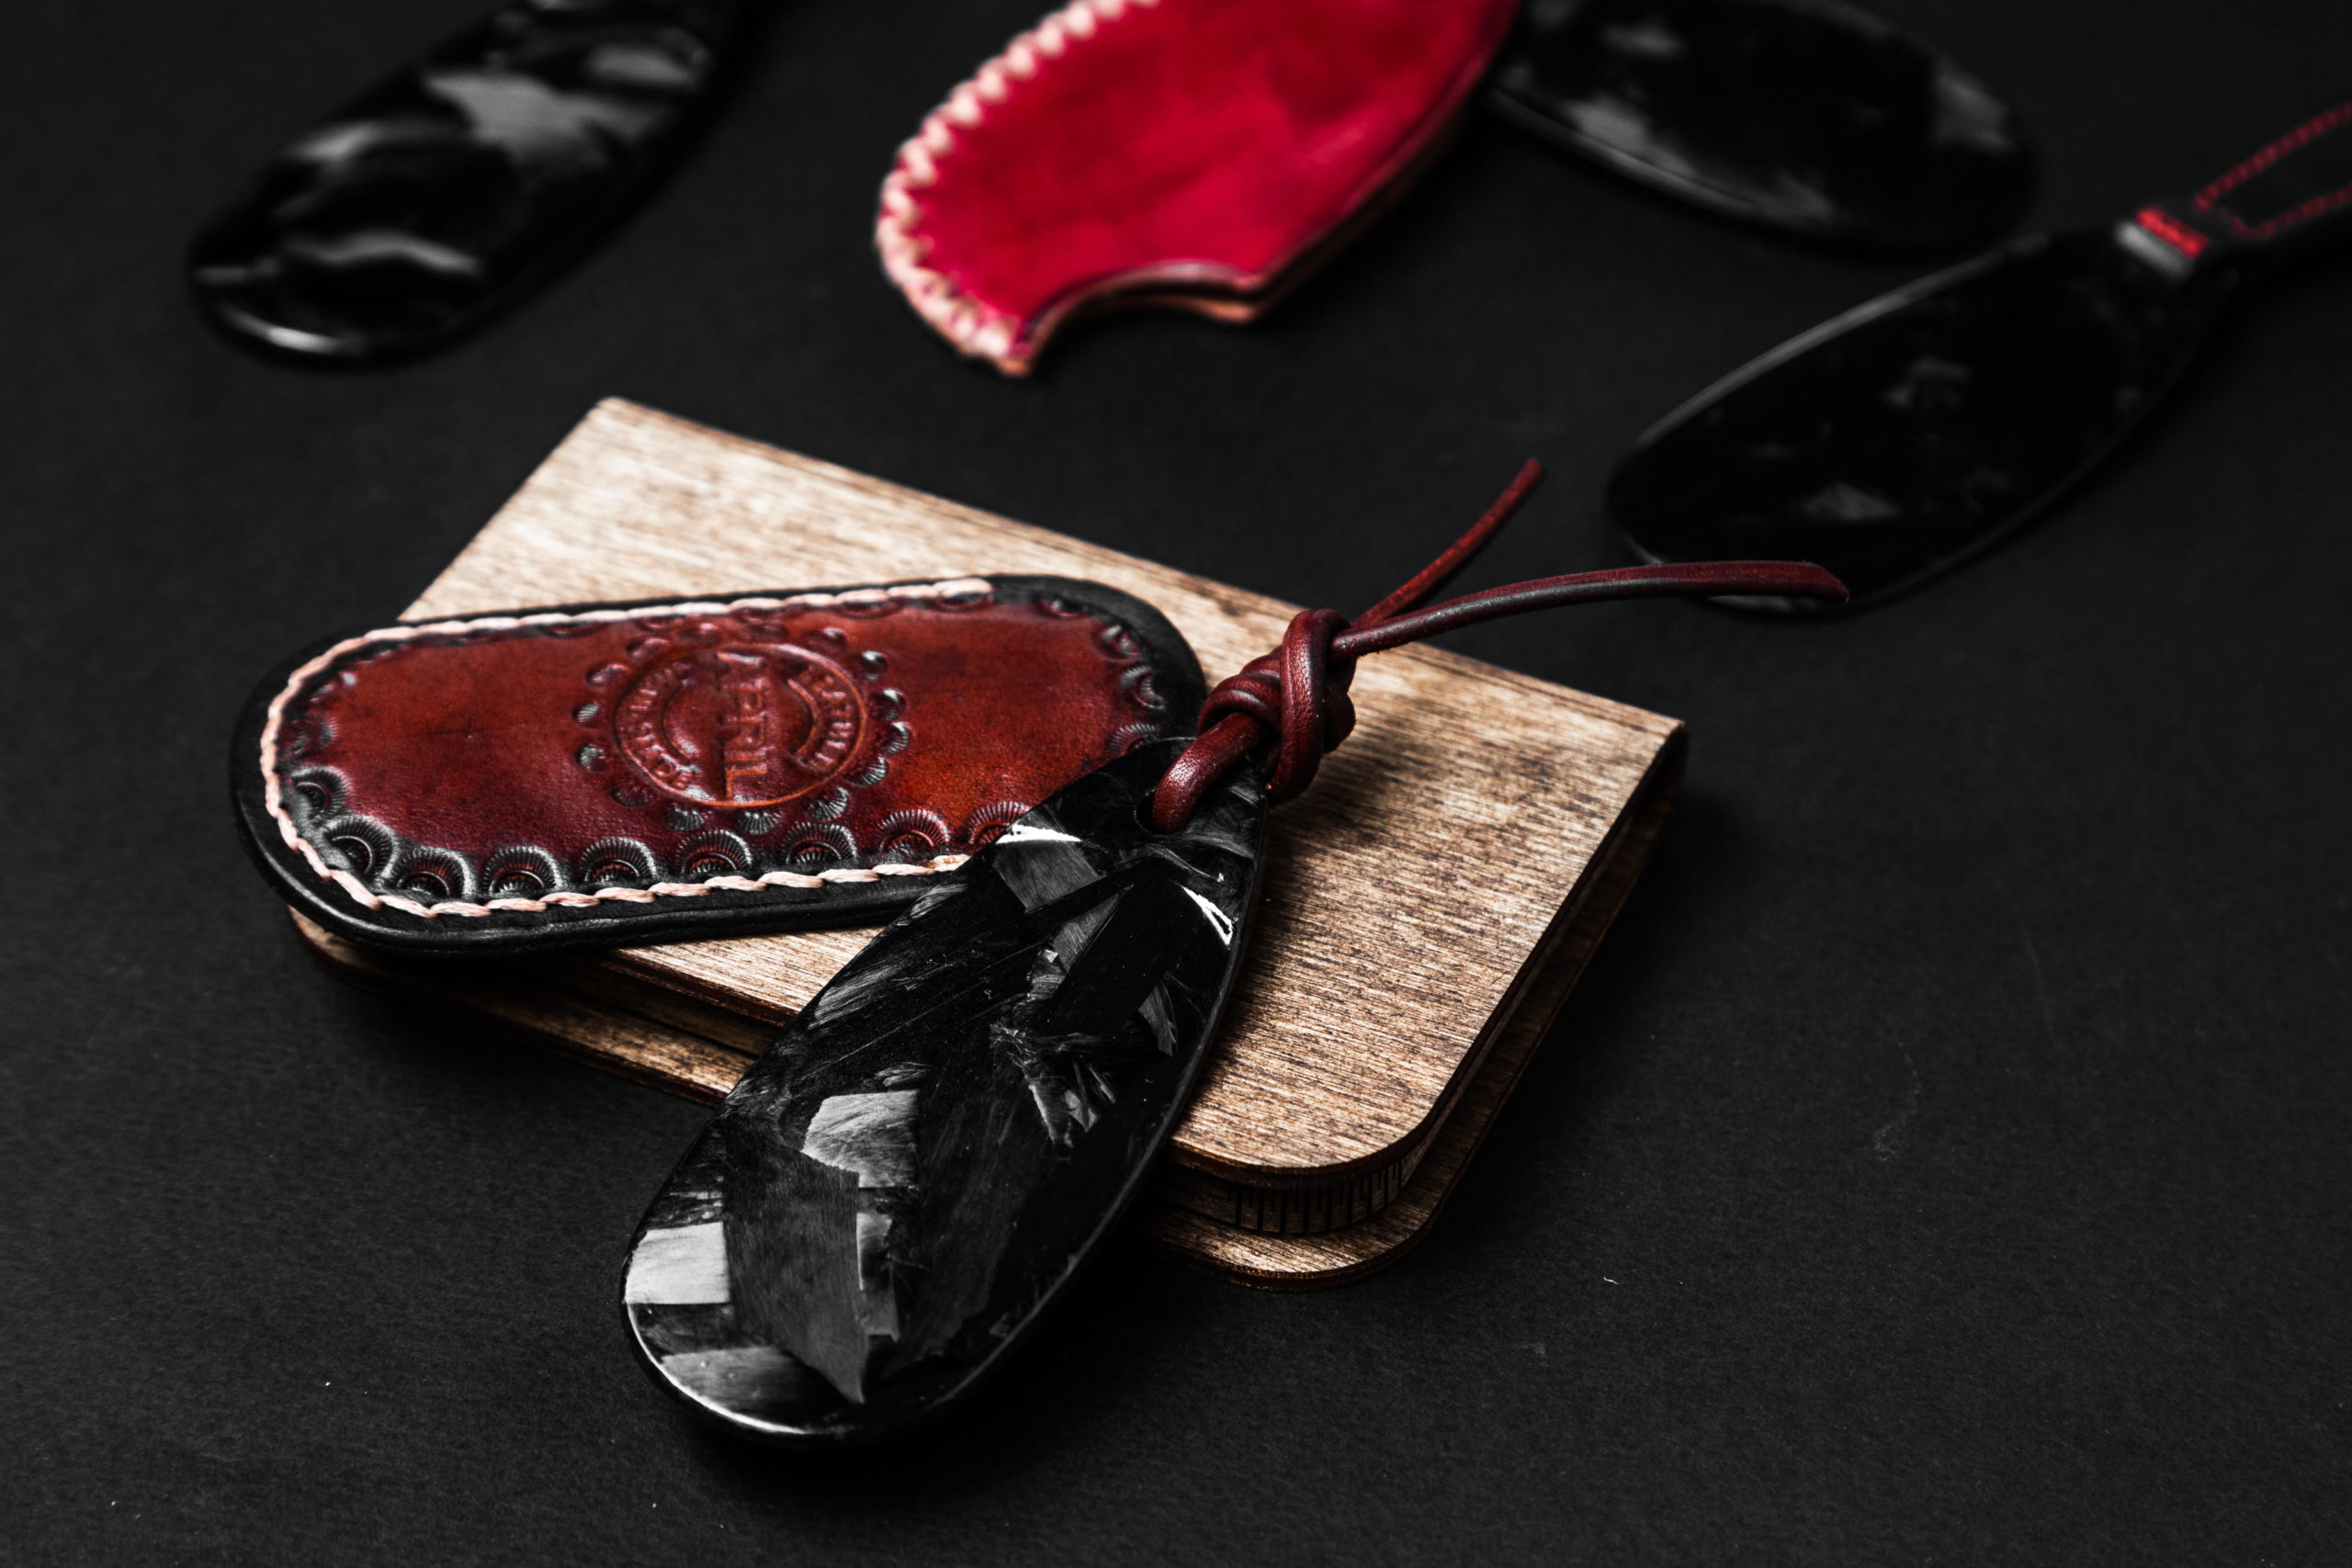
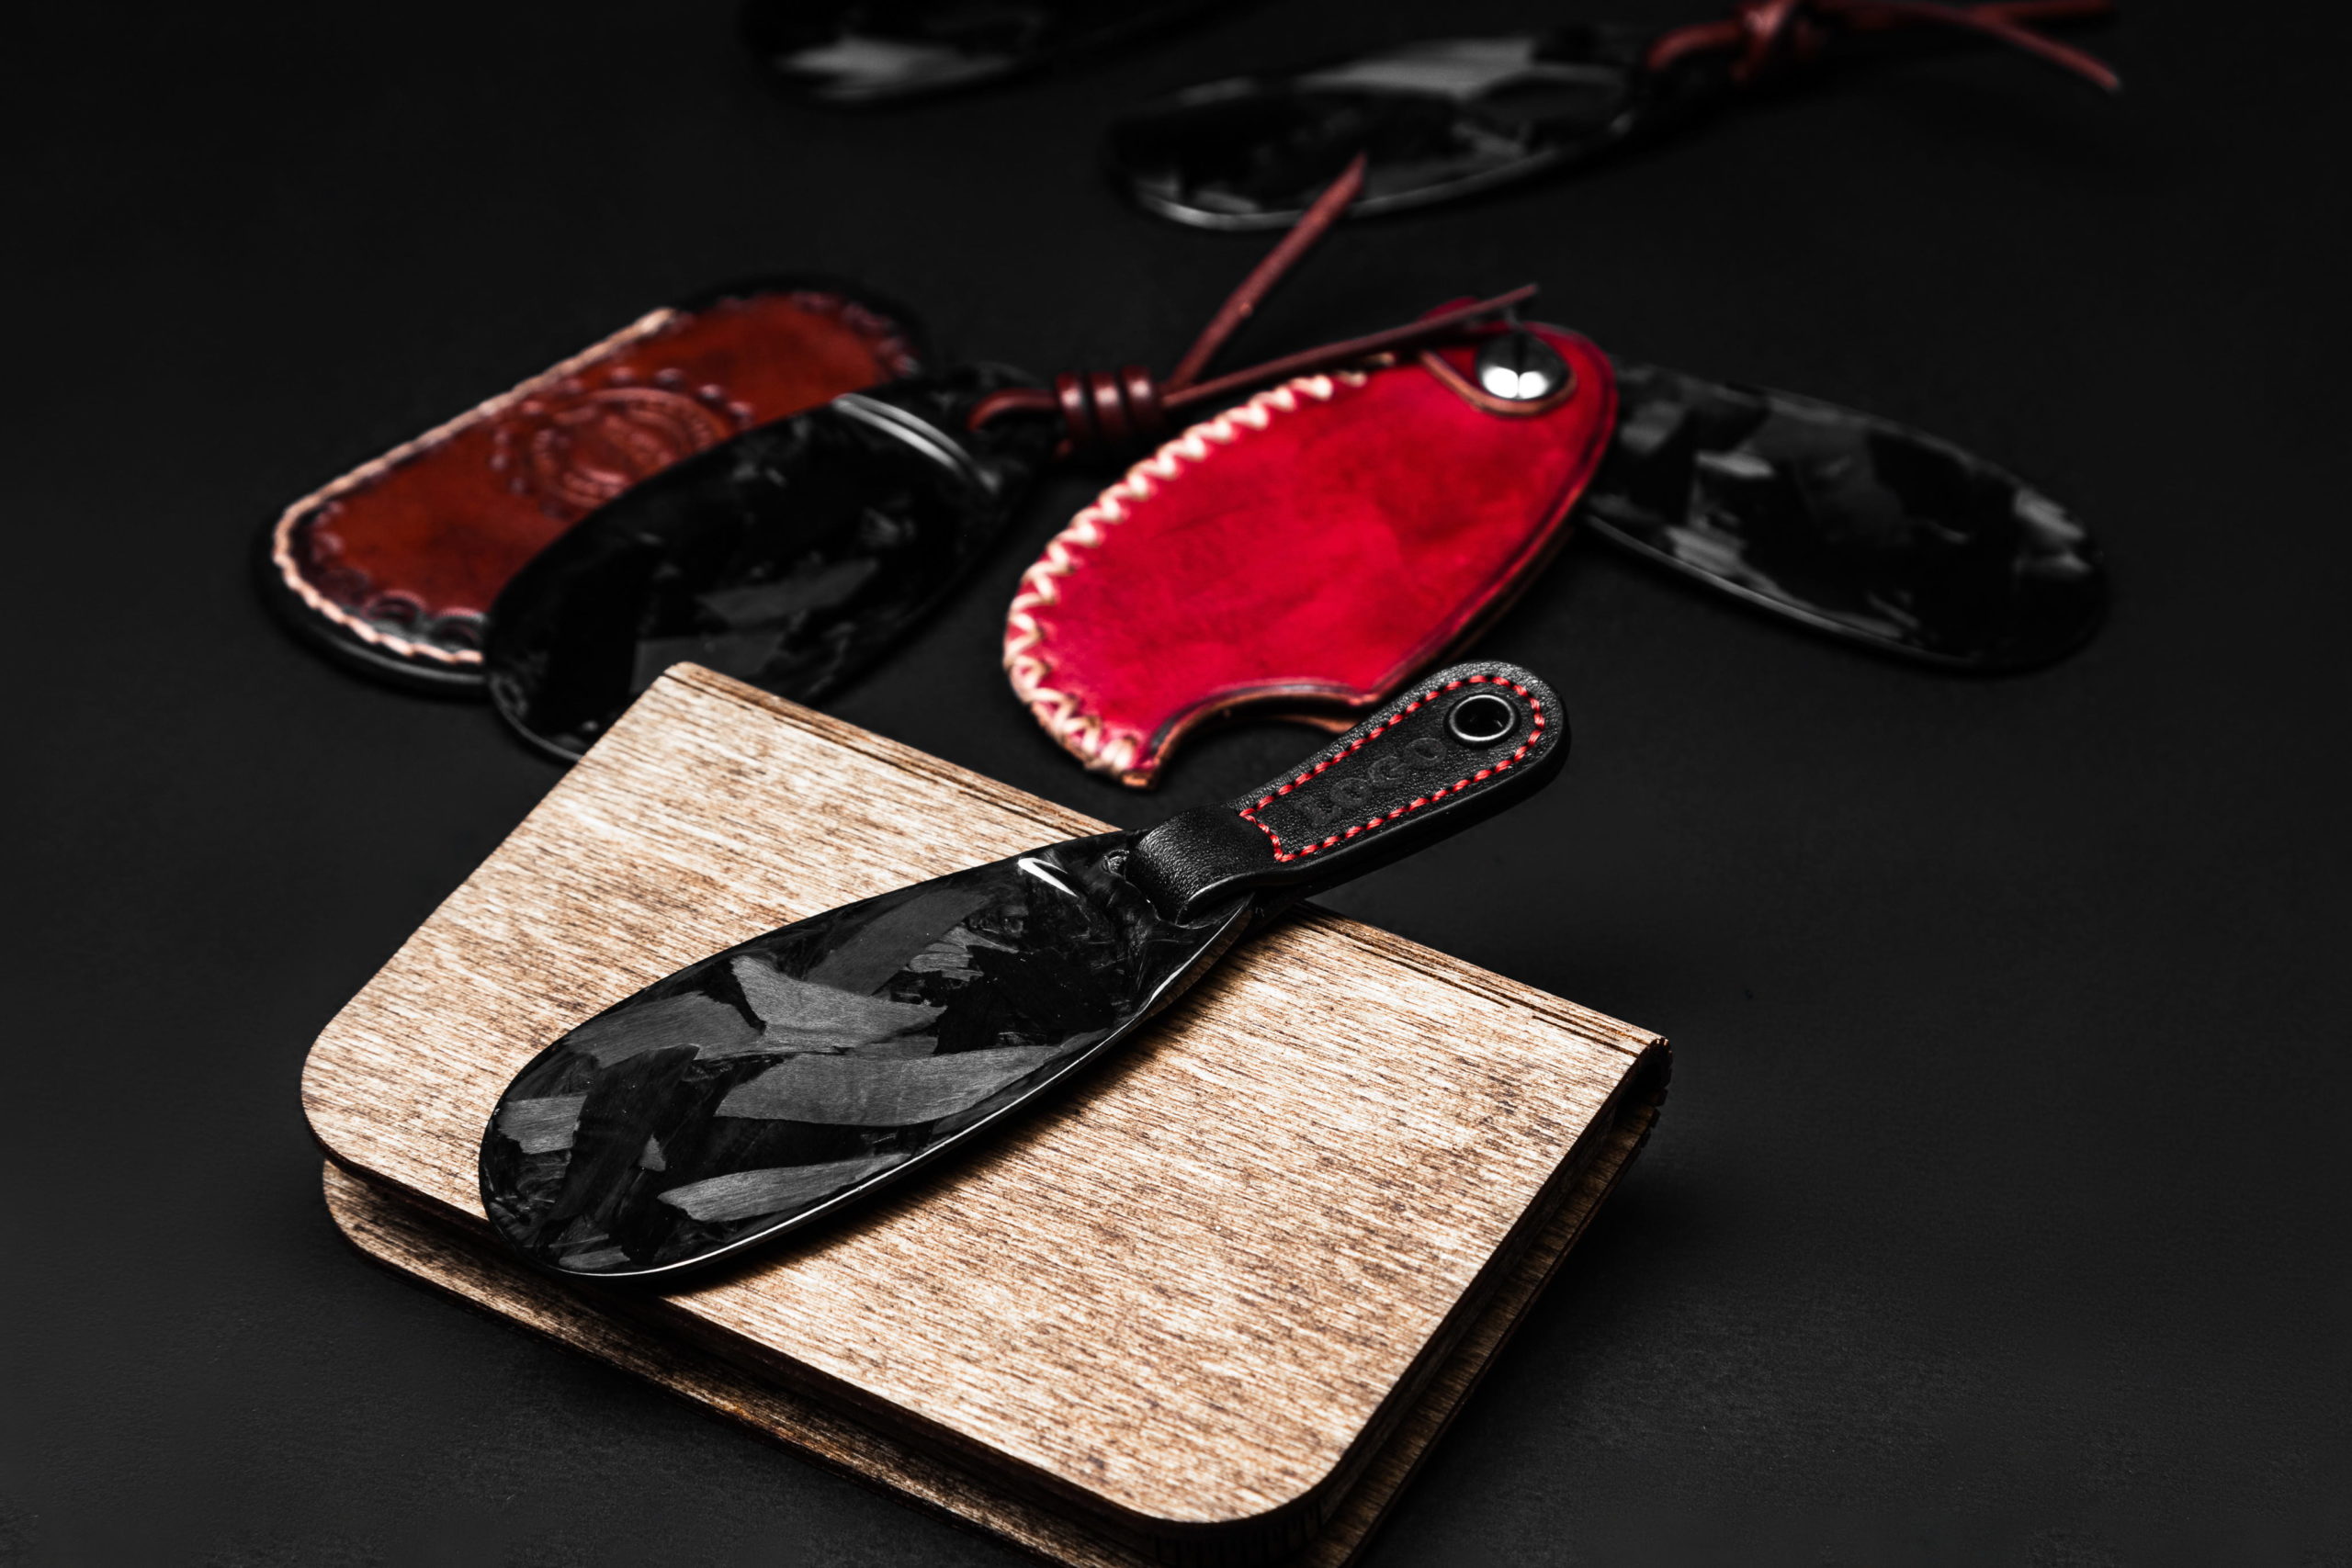
Задача состояла в изготовлении небольшой серии премиальных сувенирных изделий из композиционного материала — карманной ложки для обуви. Требовалось получить компактное изделие с текстурой рубленого карбона и возможностью дальнейшего тиражирования.
Для сувенирной продукции более ощутимая масса работает в плюс к восприятию изделия. Поэтому в данном случае не стояло задачи облегчения изделия.
Выбор технологии
На старте рассматривались разные варианты изготовления, в том числе через базовую форму и дальнейшее ламинирование. При ручном ламинировании выше трудоемкость, сильнее влияние квалификации исполнителя, сложнее обеспечить стабильную геометрию и тяжелее масштабировать выпуск.
Поэтому была выбрана технология прессования рубленого углеродного волокна со связующим в закрытой пресс-форме.
Подход к изготовлению
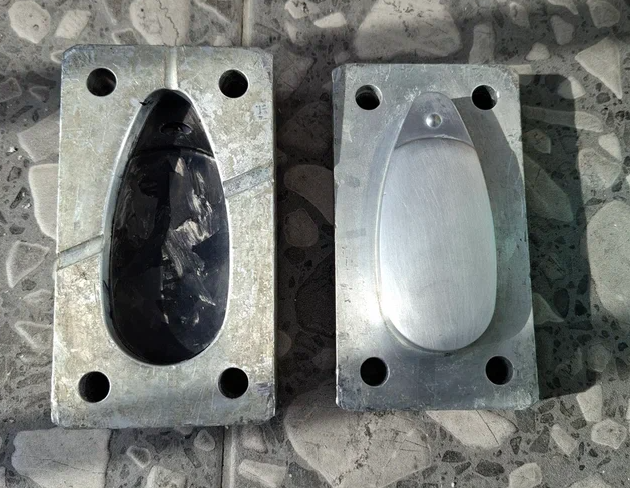
Использовалась закрытая пресс-форма, состоящая из матрицы и пуансона. В рабочую полость укладывалось рубленое углеродное волокно длиной порядка 10–15 мм, затем вводилось эпоксидное связующее, после чего форма постепенно закрывалась. Масса перераспределялась внутри полости, принимала геометрию формы, а излишек связующего уходил в технологический зазор.

Основные проблемы
- Если зазор получался слишком большим, связующее вместе с частью волокна уходило в облой. После механической обработки по кромке вскрывались срезанные волокна. Это уже требовало дополнительной лакировки изделия;
- Изделие само по себе плоское, и в центральной части воздух и локальные дефекты пропитки не всегда успевали выйти наружу вместе с оттоком смолы;
- Третья проблема касалась подбора связующего. Для хорошей пропитки нужна низкая вязкость и достаточное время жизни после смешивания, но такие системы часто дают медленное гелеобразование, из-за чего цикл растягивался до полутора-двух суток;
- Отдельно приходилось учитывать и механику самого процесса. Форму нужно было закрывать медленно, чтобы масса успевала пропитаться и перераспределиться. Кроме того, в процессе полимеризации требовалось периодическое поджатие, что добавляло ручной труд;
- Полностью однородная масса не давала нужного баланса между внешним рисунком и качеством пропитки. Если ориентироваться только на внешний рисунок, страдала однородность.
Решения
Для улучшения пропитки углеродное волокно предварительно прокаливалось при 150 -200°C. Это улучшало пропитку материала в процессе и снижало влияние лишней влаги.
Был скорректирован зазор в пресс-форме, чтобы при сжатии половинок внутри образовывалось достаточное давление. Если смола слишком свободно уходит наружу, в плоских участках начинает страдать пропитка.
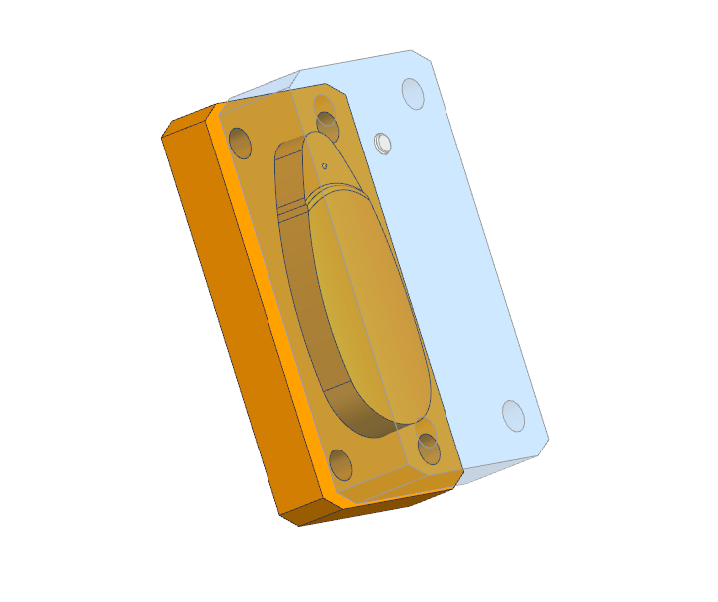
На внешние слои, которые контактировали с оснасткой, укладывалось более жесткое площеное волокно. Оно давало более четкий рисунок на поверхности. Во внутреннюю часть закладывалось более мягкое волокно с меньшим модулем упругости, которое лучше прессовалось в однородную массу.
Результат
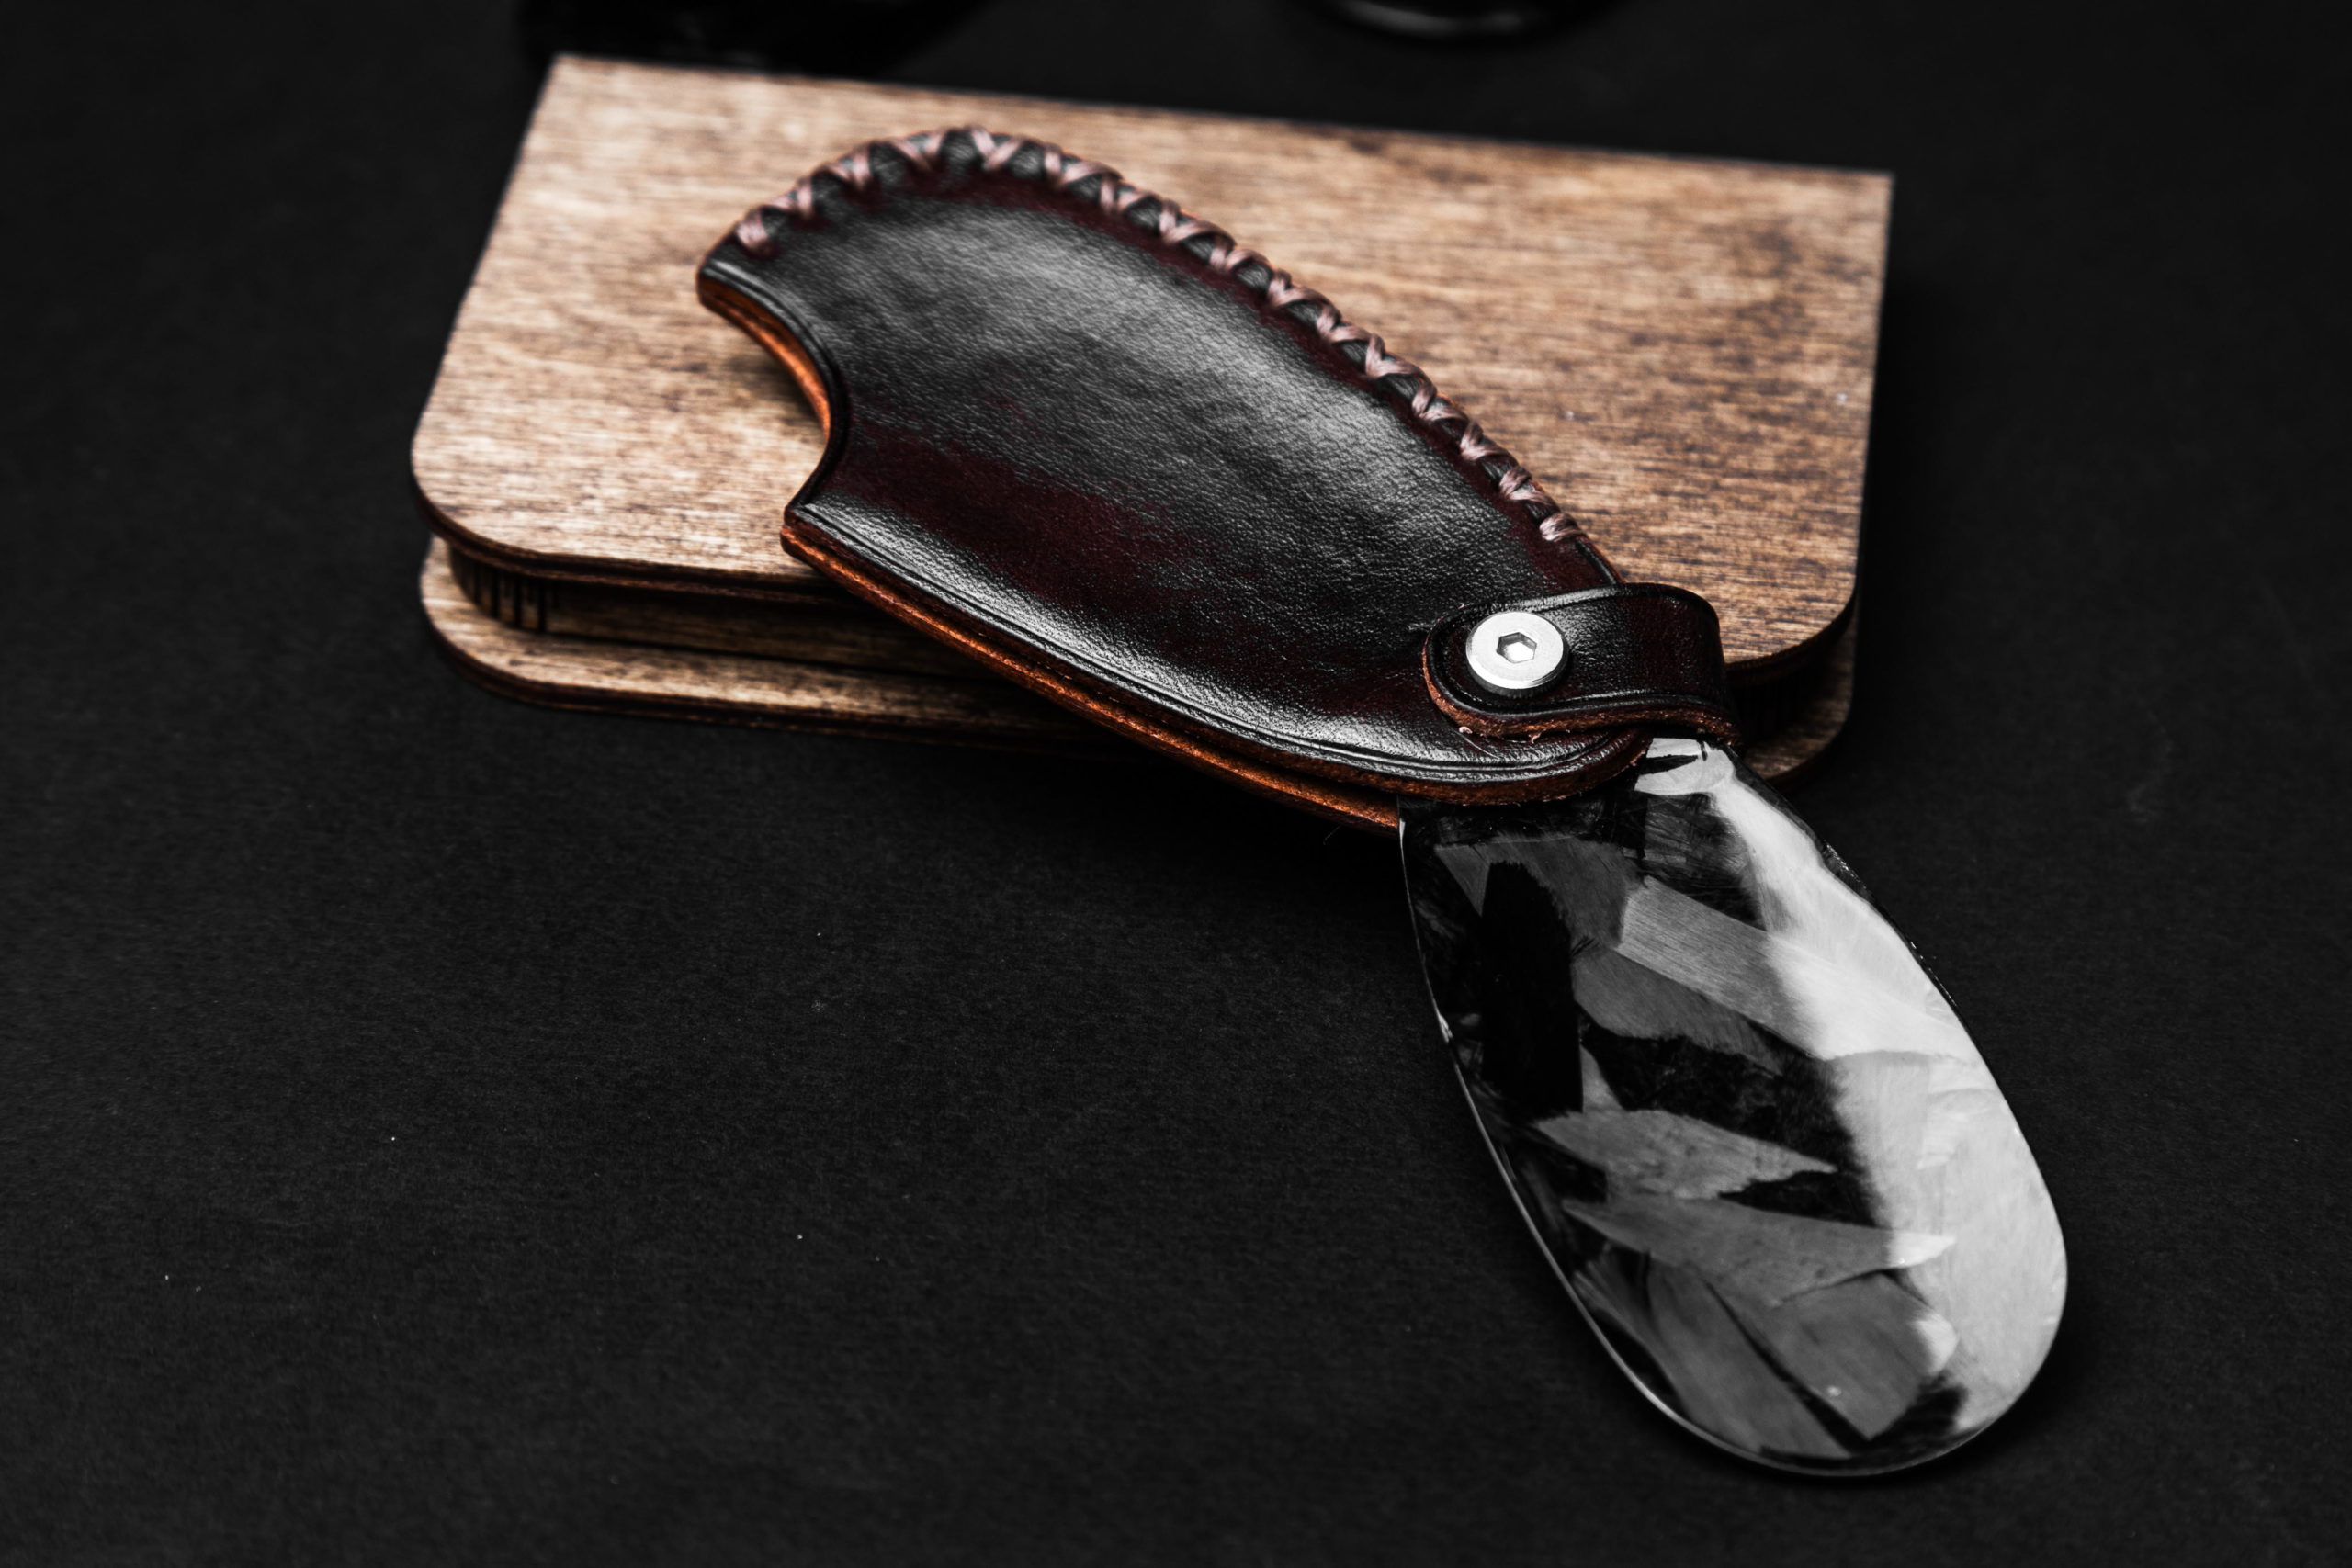
В результате была проработана технология получения карманных ложек из рубленого карбона под малую серию. Удалось получить изделие с характерной текстурой, повторяемой геометрией и понятной логикой дальнейшего тиражирования.
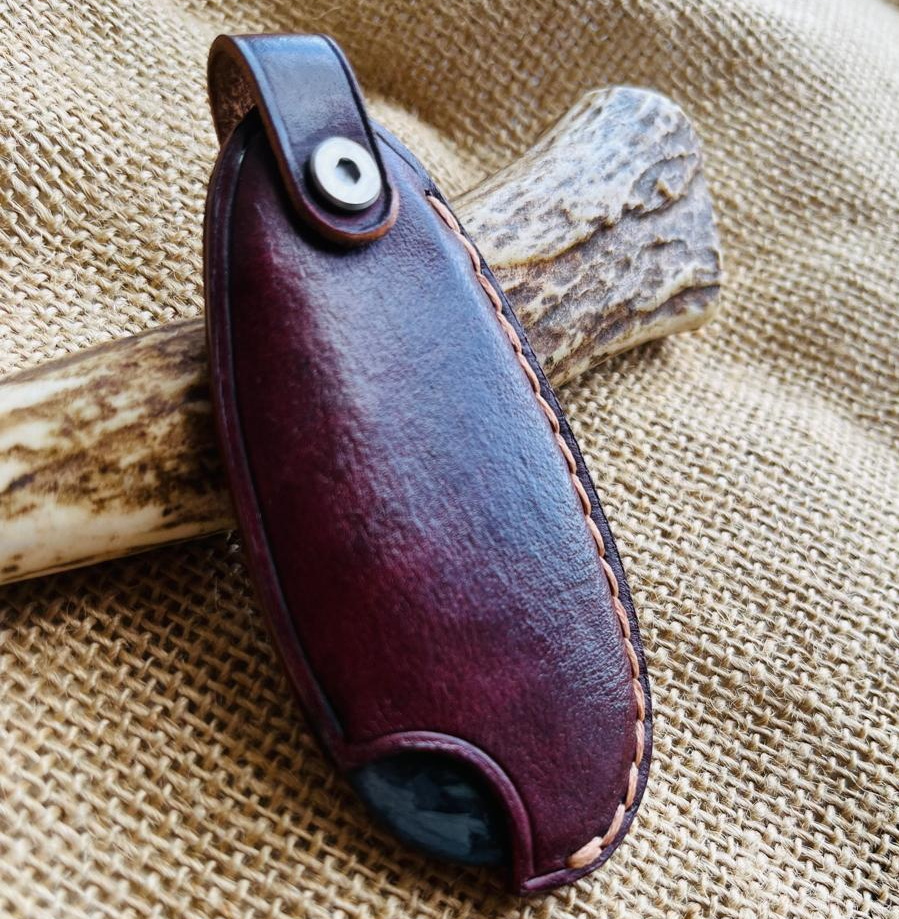
Далее изделия были переданы для проработки чехлов. Но в дальнейшем серия не получила продолжения.
Применимость технологии
Если смотреть шире, forged carbon используют не только в декоративных деталях, но и в технических и потребительских изделиях премиального сегмента. С практической точки зрения такая схема рациональна для компактных неполых изделий без обратных углов.